

Як важливий компонент трубопровідних систем титанові трійники широко використовуються в таких галузях промисловості, як нафтохімічна та морська техніка. Процес виробництва титанових трійників безпосередньо впливає на продуктивність і надійність продукту. Цей посібник містить-поглиблений огляд ключових методів виробництва для s, зосереджуючись на характеристиках матеріалів, специфікаціях і вимогах до якості. У ньому також висвітлюються переваги та сценарії застосування трьох основних методів: пластичного формування, механічної обробки та зварювання.
Дослідіть нашTітансплавСторінка продукту трійник для детальних специфікацій, застосувань і індивідуальних рішень.
1. Процеси формування пластику: збалансована ефективність і рівномірність
-
Процес гідравлічного розширення
У процесі гідравлічного розширення використовується aтитанова трубказаготовка того ж діаметру, що і трійник. Застосовуючи синхронний тиск до обох кінців за допомогою гідравлічного преса, рідина під високим-тиском змушує метал текти допатрубокцвіль. Цей метод ідеально підходить для масового виробництва стандартних компонентів із таких матеріалів, як вуглецева сталь, нержавіюча сталь і титан. Він забезпечує відмінне використання матеріалу, хорошу точність формування та високу ефективність виробництва.
-
Процес формування гарячим пресуванням
Для титану, який має відносно низьку -температурну пластичність, процес гарячого пресування передбачає сплющування заготовки труби та її нагрівання перед відкриттям отвору. Радіальне стиснення спонукає метал текти до гілки з наступним розтягуванням форми. Цей процес вимагає точного контролю температури нагрівання (як правило, вище температури рекристалізації) і швидкості деформації, щоб уникнути розтріскування або структурних дефектів. Особливо підходить для виготовлення з великими діаметрами (DN50 і вище)
-
Заповнюваний процес розширення
У цьому методі нестисливе середовище (наприклад, пісок або керамічні частинки) поміщається всерединузаготовка титанової трубки. Потім метал і наповнювач екструдуються через прес-форму за допомогою двонаправленого пуансона. Цей процес забезпечує відсутність механічних пошкоджень внутрішньої поверхні, а висота екструзії до 2-3 разів перевищує діаметр труби. Він ідеально підходить для застосувань, які потребують високоякісних внутрішніх поверхонь, наприклад, у харчовій та хімічній промисловості

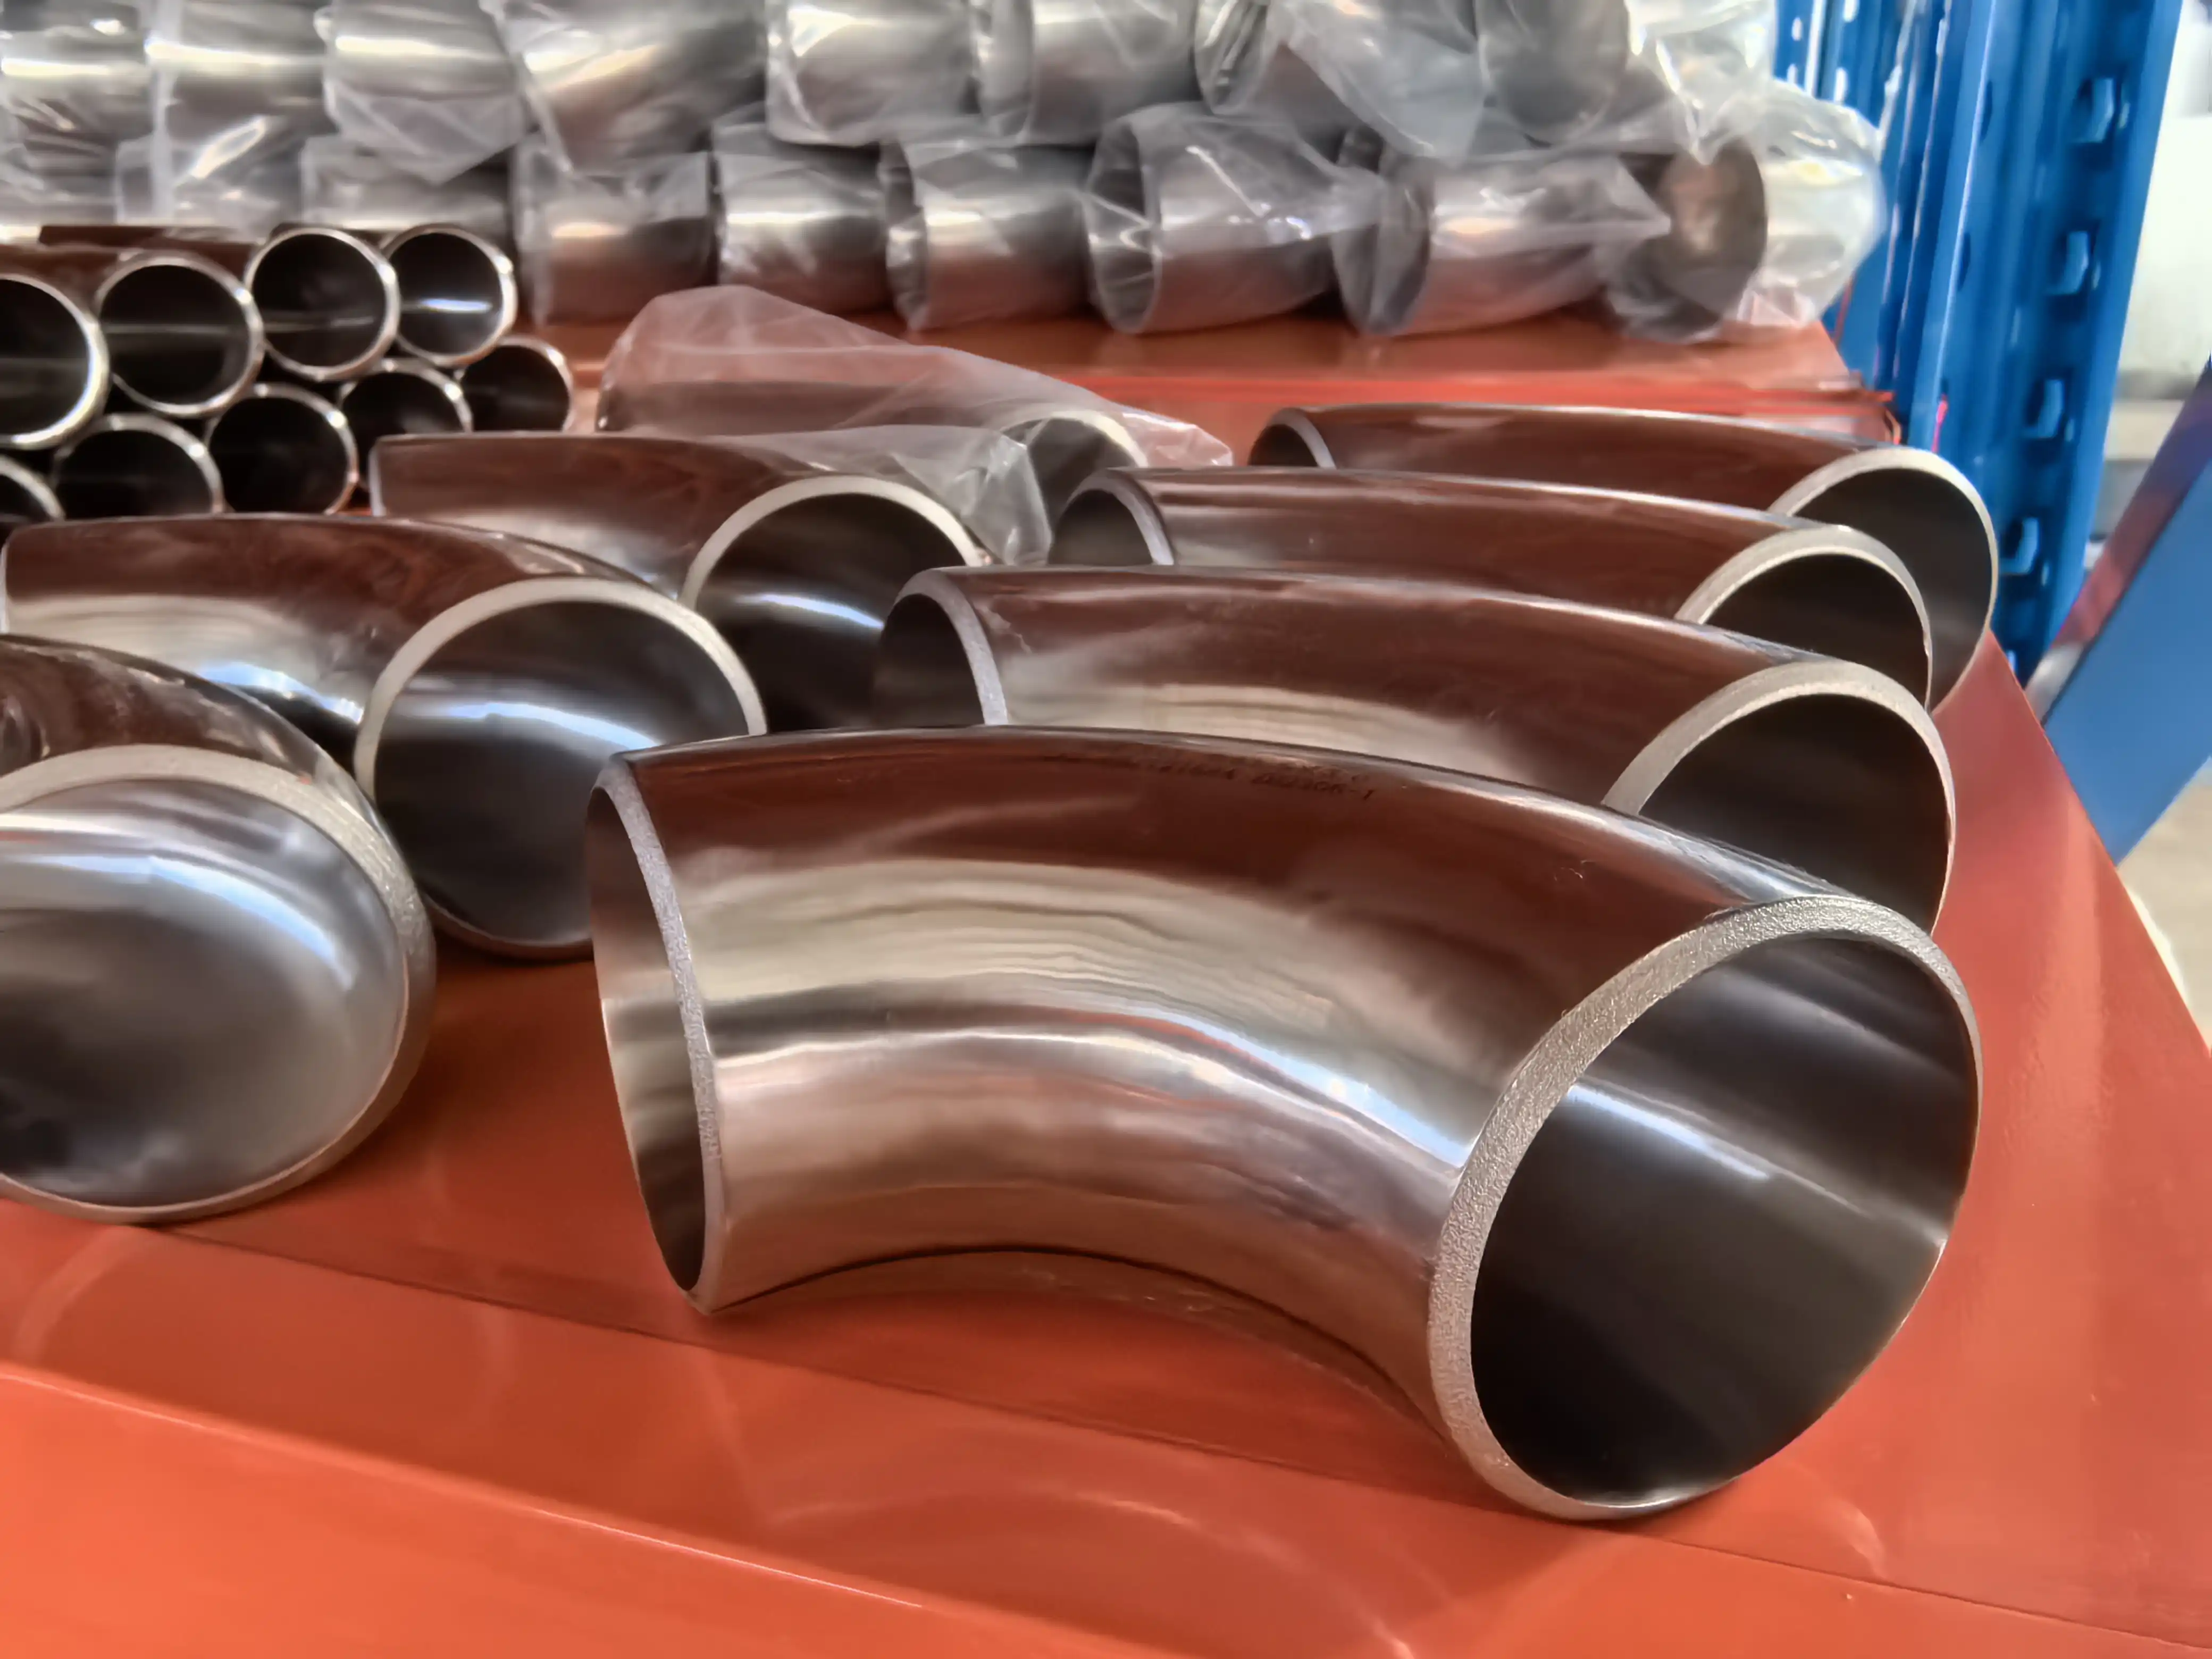
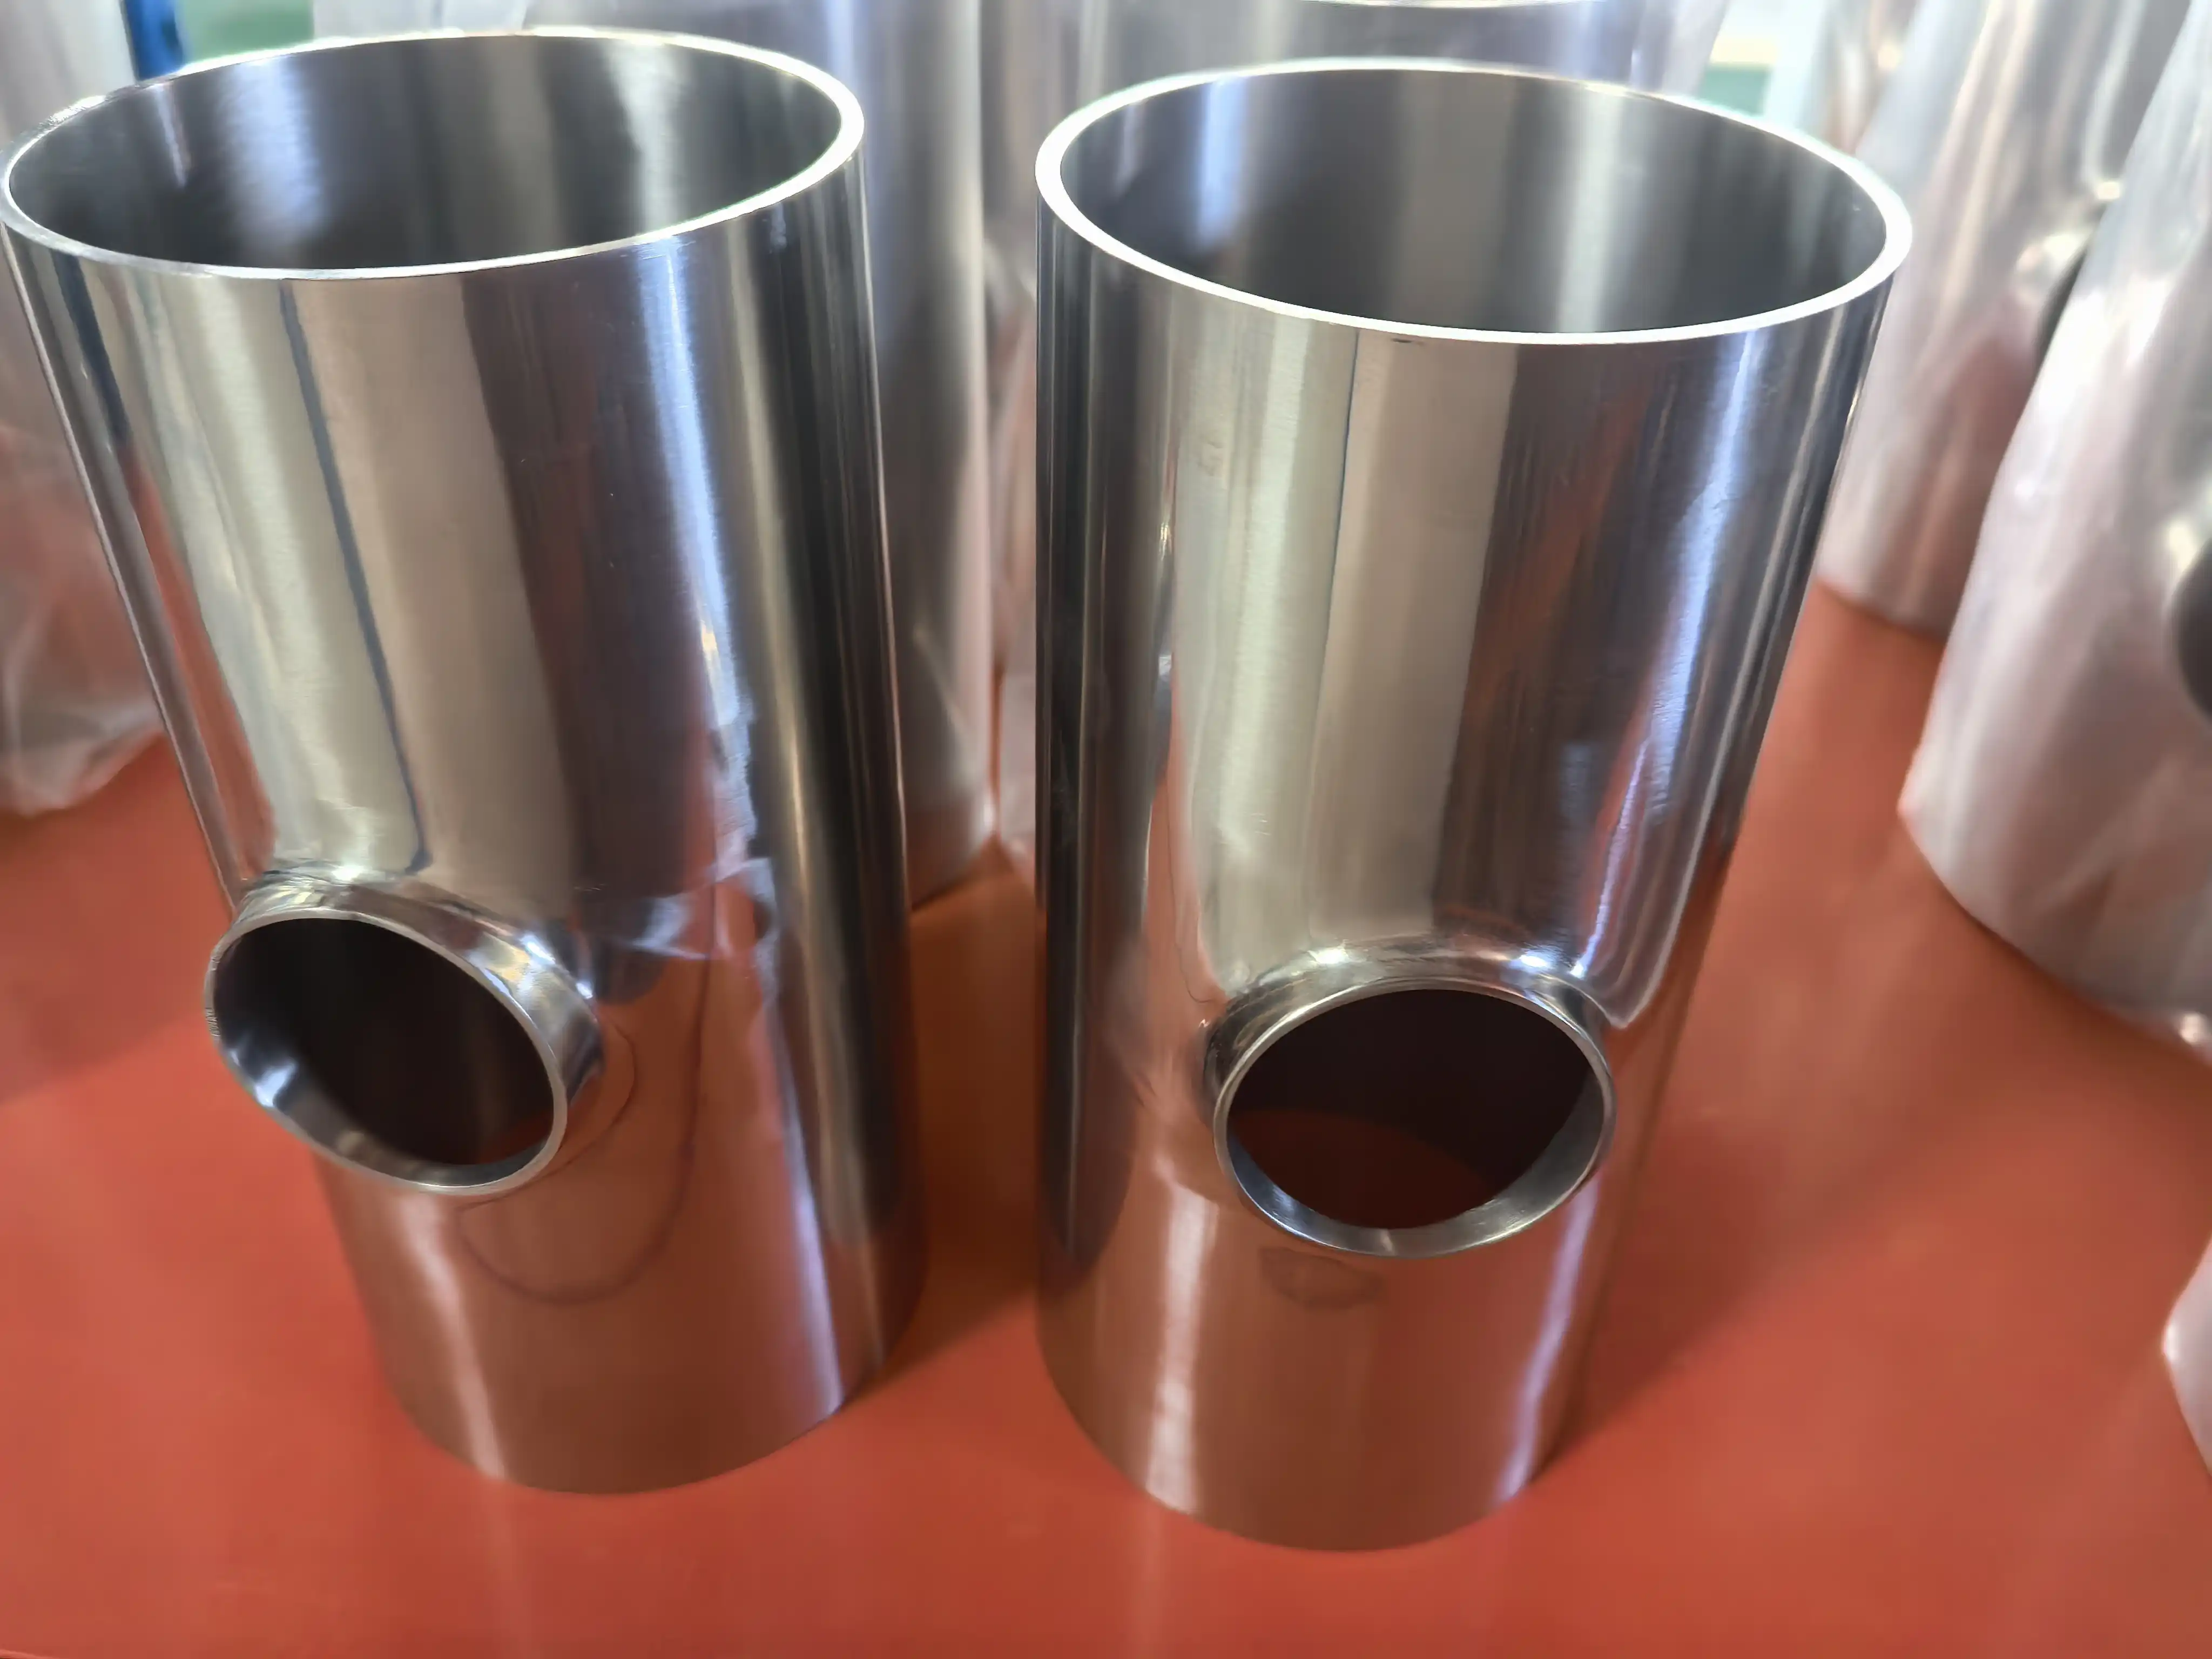
2. Процеси обробки: точність і гнучкість
-
Метод зменшення кінцевого діаметра
Під час-методи зменшення кінцевого діаметра використовується трубна заготовка з діаметром на 15–30% більшим, ніж кінцевий продукт. Діаметр зменшується на обох кінцях шляхом місцевого нагрівання, щоб утворити центральну опуклість. Потім в опуклості робляться отвори, а краї повертаються, щоб сформувати форму. Цей процес підходить для великих розмірів DN50-DN600, але процес складний (вимагає чотирьох етапів: нагрівання, зменшення діаметра, виготовлення отвору та точіння), продуктивність низька, а розподіл товщини стінки потрібно суворо контролювати, щоб уникнути локального стоншення.
-
Метод обробки
У цьому методітитанові стрижні або пластинирізаються, куються та обробляються (наприклад, токарна та свердлильна) для виробництва невеликих партій аботитанові трійники спеціального-розміру. Процес обробки забезпечує високу точність розмірів (до ±0,1 мм), але призводить до меншого використання матеріалу (лише 30%-50%). Він найкраще підходить для невеликих (DN25 і нижче) або неправильних форм.
3. Процеси зварювання: рішення для персоналізації
Процес зварювання однакового діаметра
Процес зварювання однакового діаметру передбачає відкриття отвору в основній трубі та використання конструкції канавки у формі сідла- для приварювання відгалуження до основної труби. Це досягається за допомогою порошкового-дроту та зварювання в захисному газі CO₂. Ключові моменти включають контроль ширини повороту зварювального пістолета (зазвичай 3-5 мм) і забезпечення однорідності зварювання за допомогою багато-шарового та багатопрохідного зварювання. Цей процес ідеально підходить для замовленняТитанові відгалуженняабо не-стандартних розмірів, але необхідно перевірити міцність зварного шва при тиску, зазвичай вимагаючи, щоб він витримував у 1,5 рази розрахунковий тиск.
Читайте більше в нашому блозі:Безшовні та зварні титанові труби: що вам потрібно знати
4. Критерії відбору процесу: комплексна оцінка
-
Властивості матеріалу
Титан має погану пластичність при кімнатній-температурі (ступінь подовження становить лише 10%-20%). Для трійників діаметром DN50 і вище зазвичай використовуються методи гарячого пресування або обрізання торців. Для невеликих виробів краще використовувати холодну екструзію або механічну обробку. Для високотемпературних титанових сплавів (таких якTi-6Al-4V), слід враховувати вплив термічної обробки на стійкість конструкції.
-
Специфікаційні вимоги
Гідравлічне розширення підходить для масового виробництва стандартних компонентів з низькою вартістю одиниці, тоді як зварювання ідеально підходить для індивідуальних або великих (DN800 і вище). Проте процес зварювання вимагає термічної обробки після -зварювання, щоб зберегти міцність і цілісність матеріалу.
-
Оцінка якості
Для застосувань під високим -тиском (тиск, що перевищує або дорівнює 10 МПа), перевага надається пластиковому формуванню, оскільки воно забезпечує коефіцієнт зварювання до 0,9. Для застосувань із низьким -тиском (тиск менше або дорівнює 2,5 МПа) можливі методи зварювання або механічної обробки, але якість зварного шва має перевірятися за допомогою не-руйнівного тестування, такого як тестування на проникнення (PT).
5. Ключові точки контролю якості: повний-контроль процесу
-
Попередня-обробка матеріалу
Перед обробкою,титанові трубиповинні пройти суворі перевірки на хімічний склад (наприклад, вміст Fe, C) і стійкість до корозії (наприклад, випробування на міжкристалітну корозію). Забезпечення відповідності матеріалів таким стандартам, якASTM B338, GB/T 3625 і ASTM B363має важливе значення для якості продукції.
-
Термічна обробка
Відпал після-формування,-зняття напруги (зазвичай при 650-750 градусах протягом 2 годин) необхідний для усунення залишкової напруги та покращення міцності конструкції та стійкості до втоми.
-
Не{0}}руйнівний контроль
Зварні шви та фасонні деталі повинні пройти 100% випробування на проникнення (PT) або радіографічні випробування (RT), щоб переконатися у відсутності тріщин, пор чи інших дефектів.
Перевірте нашЗведена сторінка Titanium Productsдля широкого спектру титанових матеріалів відповідно до ваших потреб.
Шукаєте надійного постачальника титану?
Компанія Baoji Zecheng Metal Materials Co., Ltd. спеціалізується на високоякісних-титанових виробах, зокрематитанові лікті, трійники,безшовні труби, ііндивідуальні рішення. Наша продукція відповідає найвищим міжнародним стандартам і готова до негайної доставки. Дозвольте нам допомогти вам досягти чудових результатів за допомогою наших прецизійних-компонентів із титану.